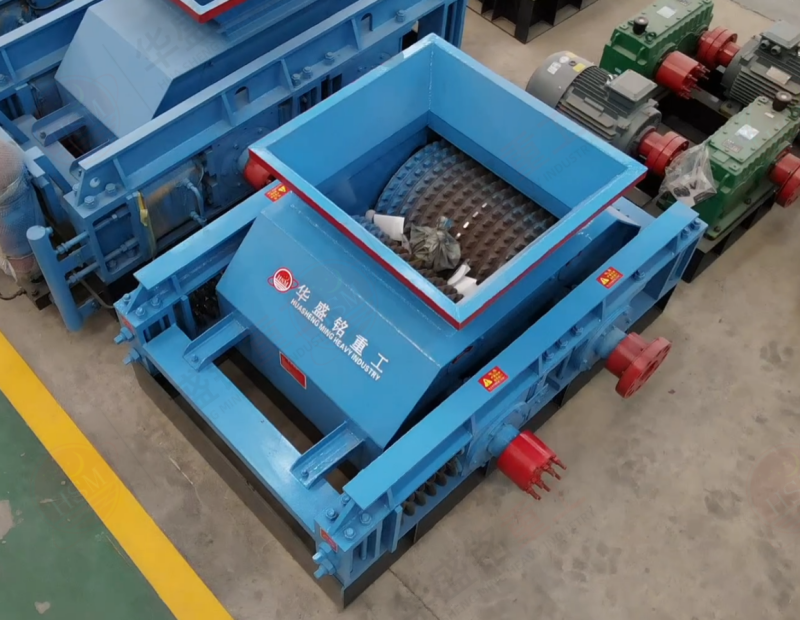
破碎效率与出料粒度相互制约:粒度压得过细,效率必然受损;效率拉得太高,粒度又会反弹。最先调整的通常是进料量。进料过快,物料来不及充分破碎,出料偏粗,电流持续走高;进料不足则空载运行,锤英雄数据头衬板局部磨损反而加重。转速和锤头间隙同样关键。转速越高,物料被打击次数越多,出料越细,但能耗和磨损同步上升;间隙随锤头磨损逐渐变大,会直接导致出料粒度缓慢变粗,需要定期检查并补偿调整。
现场快速排查可以从听声、看料、测电流三条线索入手。正常破碎时声音沉闷均匀,出现金属撞击声或周期性异响,应优先怀疑硬质异物、锤头断裂或螺栓松动,先停机检查再调参数。看料时留意出料粒径分布:普遍偏粗,优先怀疑间隙过大或转速偏低;细粉异常增多,则要结合物料含水率判断。电流持续偏高说明破碎负荷大,常见原因有进料过快、间隙过小或物料湿粘;电流波动剧烈则提示喂料不均或破碎腔架桥。最终仍要停机检查锤头磨损形态、筛网有无破损和腔内异物对局记录,再决定维修或标定参数。参数调整中有几个常见误区。一是过度追求细粒度,出料并不是越细越好,只要满足下一道工序要求即可。为了细碎而拉升转速、压紧间隙,会明显降低破碎效率并加速锤头消耗。二是忽视物料湿度变化。炉渣含水率受季节和前处理工艺影响,湿料容易粘附腔壁和筛网,导致堵塞和电流波动,这时只调转速或间隙收效甚微。三是调整幅度过大、频率过高。参数改动后需要时间才能稳定,每次只调一个变量、小幅度变动,并记录调整前后的对照数据。
从选购角度看,设备是否便于调参直接影响长期运行质量。优先选择锤头间隙可调、转速可调,并预留观察口和检修空间的机型,后期维护省时省力;避免选择每次微调都要拆装大量部件的设备,否则运营人员容易放弃调参,出料质量难以保证。如果来料含水率波动明显,应重视筛网防堵设计和清理便利性;如果易损件更换频繁,则要关注更换流程和配件供应稳定性。选型时请供应商结合具体物料说明参数调整范围,比单纯看峰值破碎效率更有参考价值。建议现场建立运行记录,固定记录进料量、电流、出料粒径抽查结果和参数调整动作,一段时间后就能形成本线的状态基线。日常巡检按听声、看料、测电流的顺序,定期停机校验传感器、检查易损件,可以把很多故障提前拦截。这套做法适用于炉渣处理线设备管理、工艺调试人员,也适用于正在选型采购的设备团队。设备是否好用,关键看长期运行中维护和调整是否顺手。